
 English
 简体中文
ブレーキシューライニングの「品質」とは
ブレーキシューライニング製造における品質は、単一のテスト結果ではありません。これは、プラントが出荷するすべてのバッチにわたる摩擦性能、熱安定性、寸法精度、機械的完全性の一貫性であり、サプライヤーを評価するバイヤーは、4 つすべての証拠を探す必要があります。
摩擦の一貫性が最優先されます。大型トラックのライニングは通常、摩擦係数が 0.35 ~ 0.45 になるように配合されており、メーカーの許容範囲は全温度範囲にわたって目標の上下約 0.05 です。摩擦がその範囲の外にドリフトすると、ドライバーは弱いブレーキやつかまり、不快なブレーキ応答を経験し、ライニングが不均一に摩耗します。
熱安定性も同様に重要です。ライニングの色褪せ、つまり高温での摩擦の損失は、大型トラックの長い下り坂での緊急ブレーキの主な原因です。品質が検証されたライニングは、ドラムが加熱されても急激に摩擦が低下するのではなく、宣言されたウィンドウ内で 100 ℃ ~ 300 ℃ の間の摩擦降下を保ちます。
原材料管理: 品質が決まる場所
完成したライニングで見つかったすべての品質欠陥は、数週間前に決定された原材料にまで遡ることができます。そのため、材料の入荷検査が防御の第一線となります。ブレーキライニング配合物は 4 つの成分ファミリーから構成されており、それぞれの成分が生産に入る前に定義された受け入れチェックが必要です。
- 樹脂バインダー、通常はフェノール系: 入荷したロットのゲル化時間、粘度、遊離フェノール含有量がチェックされます。
- 強化繊維 アラミド、ガラス、ミネラルウールなど: 長さの分布、引張強さ、含水率が記録されます。
- 摩擦調整剤、 研磨剤と固体潤滑剤を含む: 粒度分布と化学純度はふるい分析によって検証されます。
- 充填剤および配合助剤: 密度、吸油量、色の一貫性が、承認されたサプライヤーの仕様と比較されます。
入荷するすべてのロットには、原材料の納品と完成したライニングの部品番号をリンクする固有のバッチ コードが含まれています。現場から苦情が返ってきた場合、メーカーは数分以内に、故障した部品のサプライヤー、納期、およびテスト証明書を追跡できます。 IATF 16949 規則では、トレーサビリティは監査可能であり、任意ではありません。
製造プロセス: あらゆる段階で管理
承認された材料が生産現場に到着すると、品質はプロセス規律によって決まります。つまり、すべての段階で文書化された手順、すべてのサイクルで記録されたパラメータ、すべての操作後の検証済みの出力チェックです。工場がライニングのみを製造する場合でも、完全にライニングされたブレーキシューを製造する場合でも、制御ポイントは同じです。
- 計量と混合: 配合物は許容誤差 0.5 パーセントまで秤量され、時間を決められた高せん断サイクルで混合されます。ミキサーのログには、サイクル タイム、ブレード速度、混合温度が記録されます。
- 成形: 予備成形された混合物は、制御された圧力と金型温度の下で緑色のライニングにプレスされます。プレスパラメータはサイクルごとに記録され、毎日確認されます。
- 硬化: ライニングは段階的な加熱スケジュールで焼き付けられ、揮発性物質が除去され、樹脂マトリックスが架橋されます。オーブン プロファイル データはバッチごとにアーカイブされます。
- 研削と仕上げ: 表面は指定された厚さ公差まで研磨され、各バッチのサンプルの厚さ、幅、円弧半径が FMSI 図面に対して測定されます。
- 裏地付き靴の組み立て: リベット締めのトルク、皿穴の深さ、穴の位置合わせ、およびライニングと靴のウェブ間の隙間が検査されます。
- マーキングとパッケージング: FMSI 番号、バッチ コード、製造日が各部品に永久的にマークされ、トレーサビリティ ループが完成します。
同じ規律がブレーキシューの金属側にも適用されます。スチールシューはウェブとプラットフォームの直角度とリベット穴の位置を図面公差内に保持する必要があり、これは目視検査ではなく測定治具の仕事です。などの部分に、 4709ES2 スチールブレーキシュー 、寸法チェックは、加工ラインの最後にある専用のゲージで実行されます。
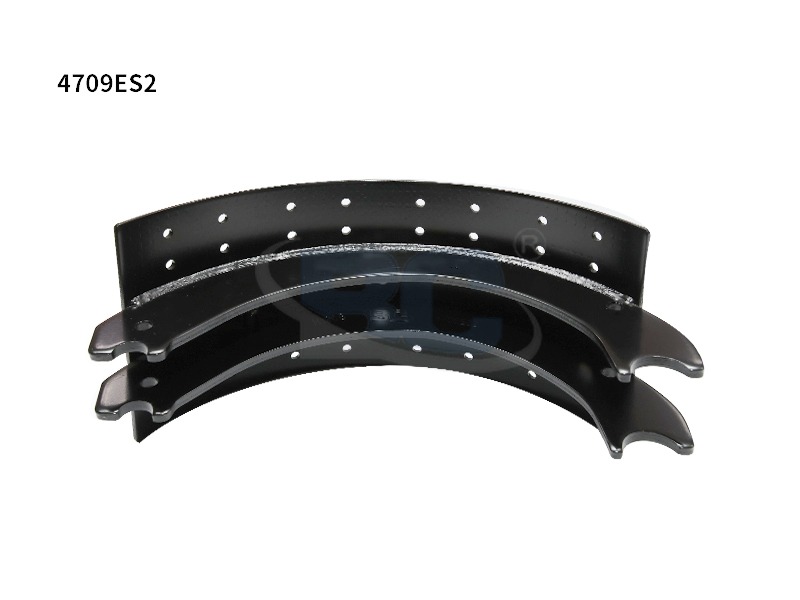 カスタム 4709ES2 ブレーキシュー OEM メーカー、輸出業者、会社 Zhejiang Bangchi Auto Parts Co., Ltd.は、中国のカスタム4709ES2ブレーキシューOEMメーカー、輸出業者、会社、部品番号:4709ES2生産... 製品を見る→
テスト: 出荷前に測定される内容
定められた一連の臨床検査に合格せずに品質管理された工場からライニングが出荷されることはなく、合格閾値は具体的で測定可能です。以下の基準は、耐久性の高い交換用ライニングに使用されるコア剥離テストを表しています。
| テスト | 検証する内容 | 典型的な受け入れ |
| せん断強度 | ライニングとウェブの接着性 | Min 12 MPa、層間剥離なし |
| 摩擦と色褪せ | 100℃から300℃までのミュー安定性 | 目標値の0.05以内 |
| 摩耗率 | 長距離の耐用年数 | 1,000kmあたり最大0.2mm |
| 寸法検査 | 厚さ、幅、円弧半径 | FMSI による図面公差 |
| リベットプル(裏地付きシューズ) | 機械的保持 | 定格荷重でも緩みなし |
実験結果は、新しい配合が導入されたときだけでなく、すべての製造バッチのサンプルで確認されます。バッチレベルのサンプリングは、顧客に届く前にプロセスのドリフトを捉えるため、優れた材料レシピを信頼できるアフターマーケット製品に変えるものです。
のような簡単な交換部品でも、 4515 ブレーキライニング 倉庫に到着する前に、完全なせん断、フェード、寸法シーケンスを通過する必要があります。テストは製品開発のために予約されているものではありません。これらはすべてのバッチのルーチン ゲートです。
 カスタム 4515 ブレーキ ライニング OEM メーカー、輸出業者、会社 Zhejiang Bangchi Auto Parts Co., Ltd. は、中国のカスタム 4515 ブレーキ ライニング OEM メーカー、輸出業者、会社、部品番号:4515 ブレーキ ライニングです。 製品を見る→
寸法公差とFMSI準拠
FMSI 番号は約束です。特定の番号を持つライニングは、形状、フィット感、摩擦挙動に関して、同じ番号を持つ他のすべてのライニングと一致する必要があります。 FMSI (摩擦材料標準協会) は、各部品番号を定義する基準形状を発行しており、箱に FMSI 番号を印刷するメーカーは、その部品がその基準に準拠していることを宣言しています。
耐久性の高いライニングの重要な寸法は、厚さ、幅、摩擦面の円弧半径、リベット穴または面取りの位置と深さです。厚さは通常、図面値の上下約 0.10 mm に制御されます。スロットと面取りの形状は、騒音、粉塵の排出、初期の寝具の動作に影響を与えるため、同様に重要です。
などの置き換え用途に 4707Q ライニングブレーキシュー 、リベットの皿穴の深さとライニングと靴のウェブの間の隙間は、バッチから抽出されたすべてのサンプルでチェックされます。これら 2 つの測定値により、シューが既存のドラムハードウェアに修正なしで取り付けられるかどうかが決まります。
 カスタム 4707Q 裏地付きブレーキシュー OEM メーカー、輸出業者、会社 Zhejiang Bangchi Auto Parts Co., Ltd. は、中国のカスタム 4707Q 裏地付きブレーキシュー OEM メーカー、輸出業者、会社、部品番号:4707Q 製品です。 製品を見る→
認証、監査、および検証されたトレーサビリティ
品質に関する主張は、その背後にある認証と同じくらい強力であり、ブレーキ コンポーネントの場合、その認証は IATF 16949 です。IATF 16949:2016 認証工場は、品質管理システムの文書化された第三者監査に合格しています。管理計画、故障モード分析、サプライヤーの承認、校正記録、および従業員トレーニング ファイルがすべて検査され、証明書は年次監視監査を通じて維持されます。
Zhejiang Bangchi Auto Parts Co., Ltd. は、新バージョン IATF 16949:2016 認証審査への移行を完了し、世界の自動車サプライ チェーン全体で使用されているのと同じ品質システムの下で頑丈なブレーキ シューとライニングの生産を行いました。購入者は認証番号、認証機関、最終監査日を尋ねることができ、正規の製造業者はこれら 3 つすべてをためらうことなく提供します。品質システムの完全な歴史は、 会社概要ページ .
よくある質問
ブレーキシューライニングの最も重要な品質テストは何ですか?
せん断強度テストは、荷重がかかってもライニングが靴のウェブに接着されたままであることを確認するため、第一位にランクされます。耐久性の高いライニングの一般的な合格閾値は、すべてのバッチからサンプルを採取し、剥離がない状態で最低 12 MPa です。
FMSI 番号付けは品質とどのように関係しますか?
FMSI 番号は、ライニングの形状、フィット感、摩擦特性を定義します。品質は、製造された部品が FMSI 図面公差 (通常、厚さの上下 0.10 mm 以内) と一致し、基準部品と同様に取り付けられ、動作する場合に確認されます。
ブレーキシューライニングメーカーはどのような認定を取得する必要がありますか?
関連するシステム認証は IATF 16949:2016 であり、年次第三者による監視監査を通じて維持されます。購入者は口頭での請求を受け入れるのではなく、証明書、認証機関、最近の監査日を要求する必要があります。
生産バッチはどのくらいの頻度でテストされますか?
品質管理された工場では、配合開発時だけでなく、すべてのバッチのサンプルのせん断強度、摩擦安定性、寸法精度をテストします。バッチレベルのサンプリングにより、欠陥部品が顧客に届く前にプロセスのドリフトを捕捉します。
選択、メンテナンス、交換に関するその他の回答は、 よくある質問ページ .


